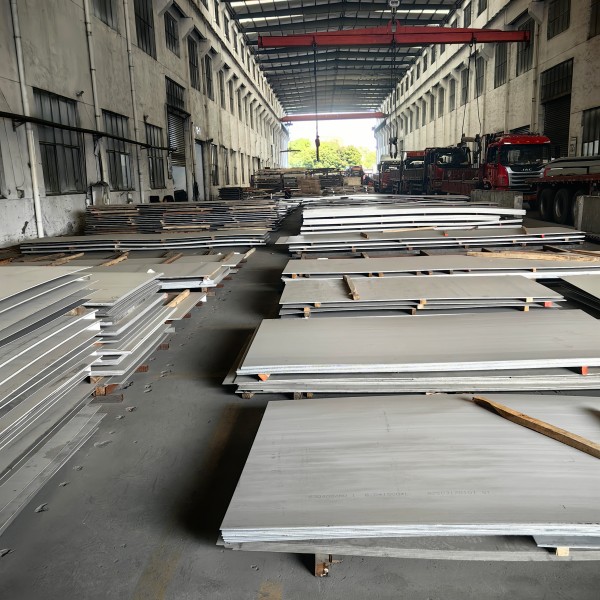
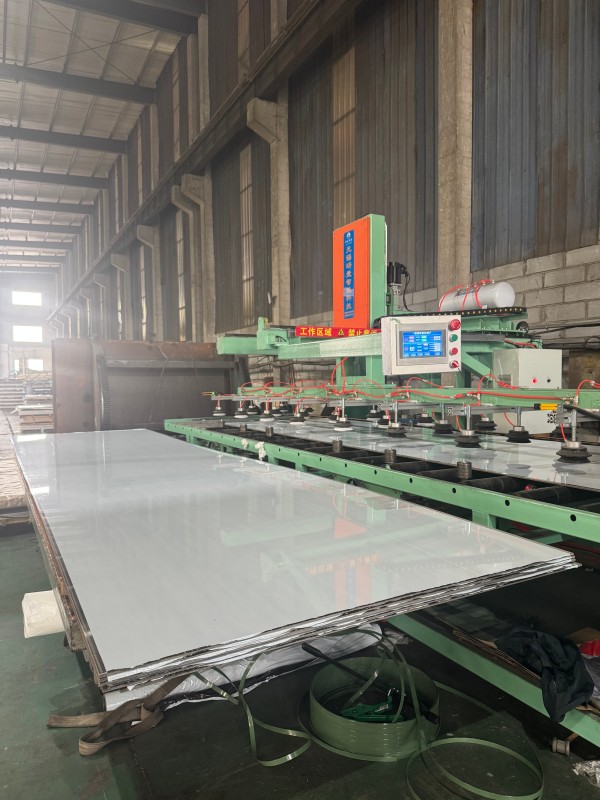
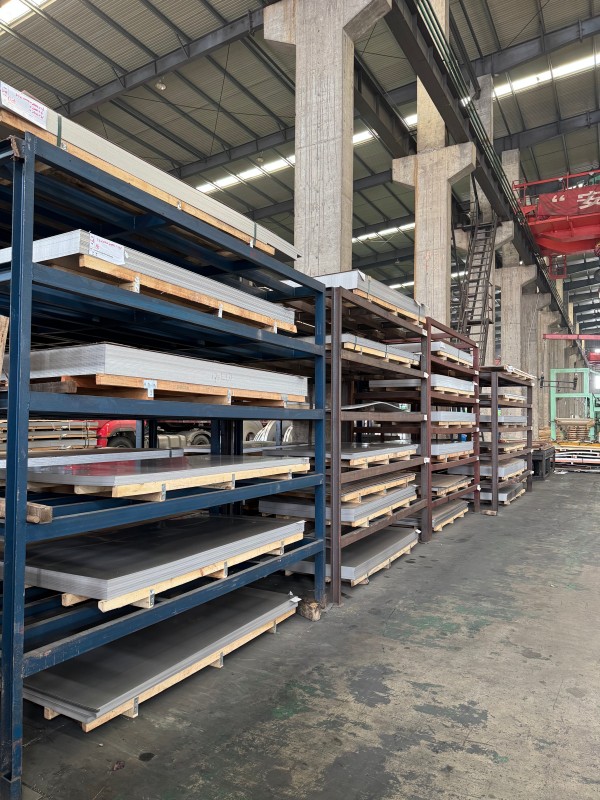
Tôle d'acier inoxydable 304 laminée à chaud
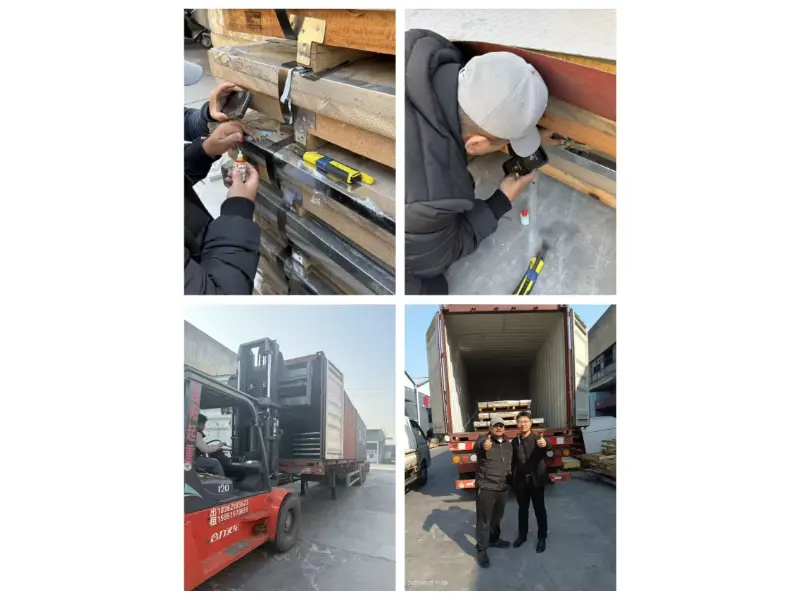
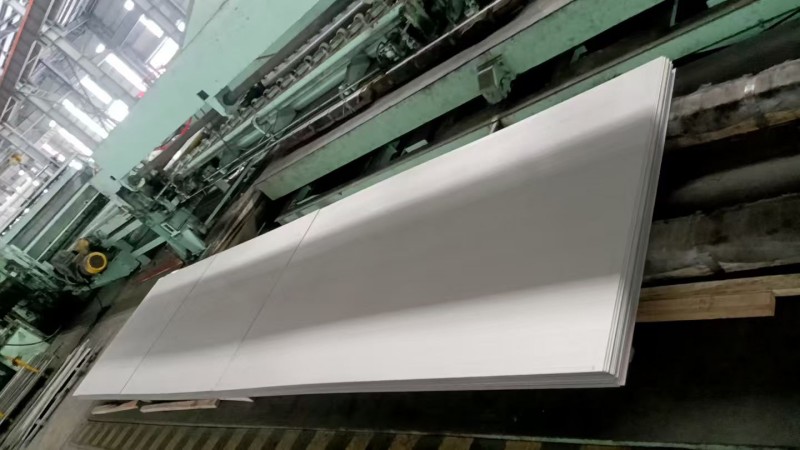
Les tôles en acier inoxydable 304 laminées à chaud offrent une chaîne d'approvisionnement complète de services. En termes de traitement dimensionnel, nous prenons en charge le nivellement de longueur fixe, la refente précise et la découpe de pièces de forme irrégulière, avec un contrôle strict des tolérances pour répondre aux besoins d'assemblage de précision. Notre usine chinoise leader garantit la qualité ; chaque lot de feuilles est accompagné d'un certificat de qualité des matériaux d'origine du fabricant, et nous proposons des services de vérification tels que des tests spectraux et des tests non destructifs, prenant en charge la réinspection par un tiers.
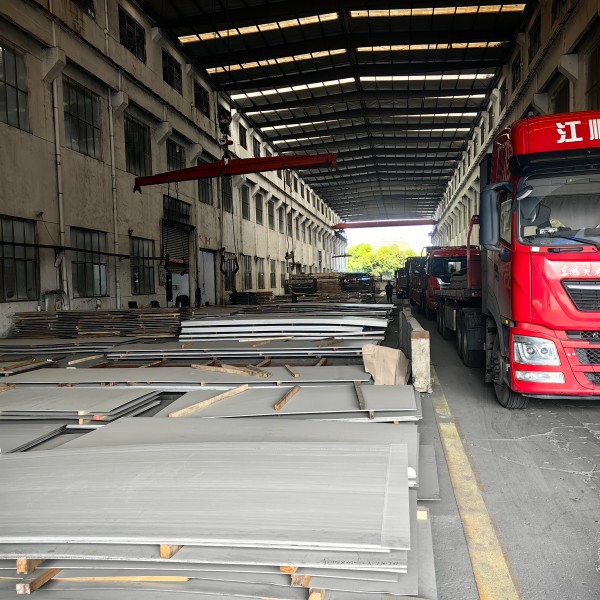
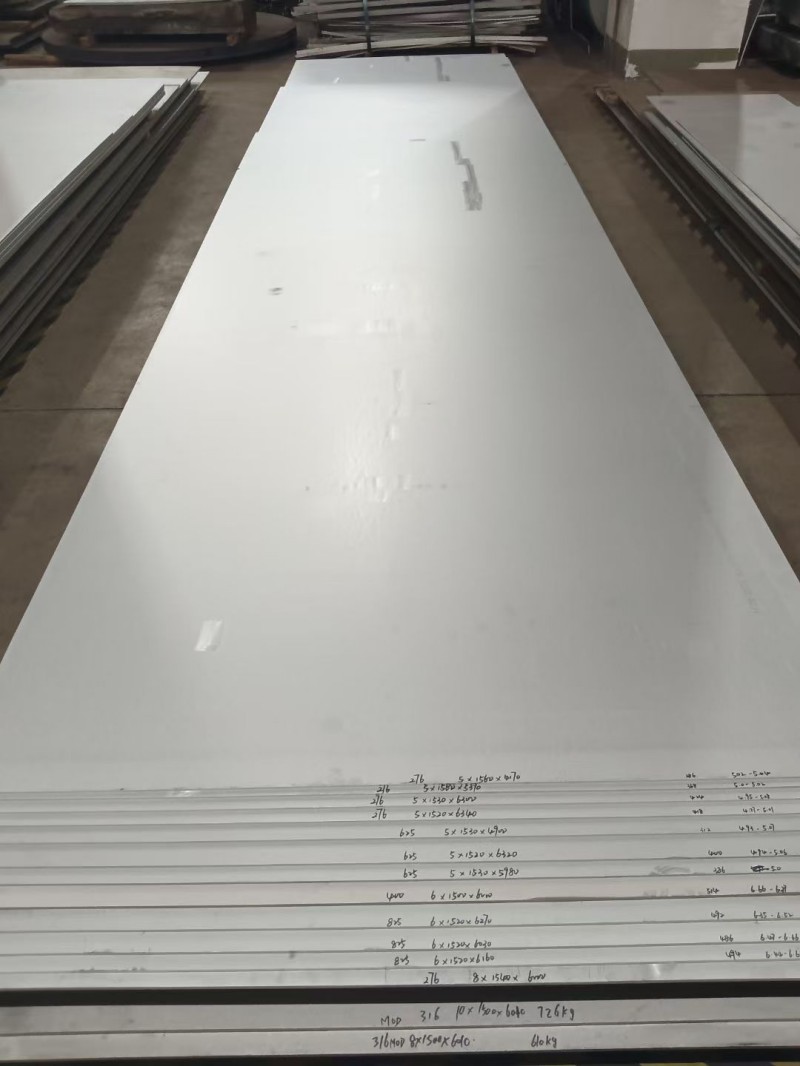
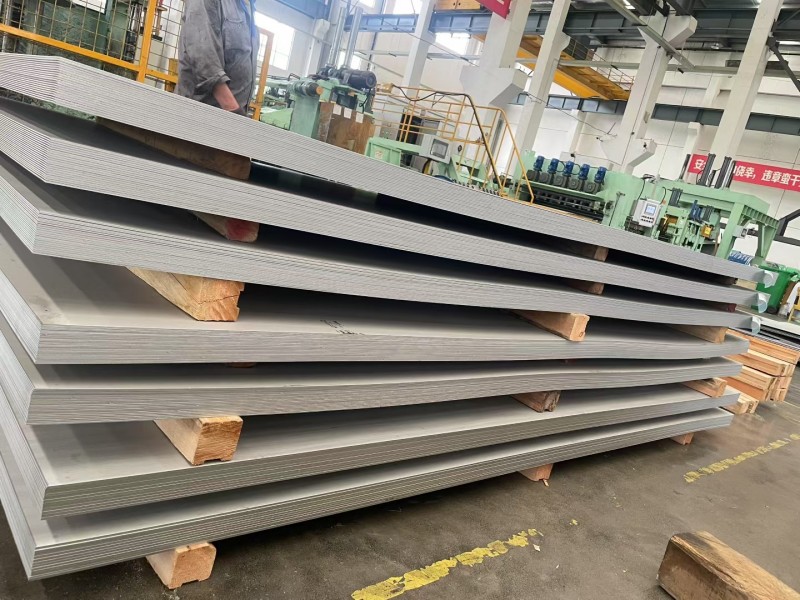
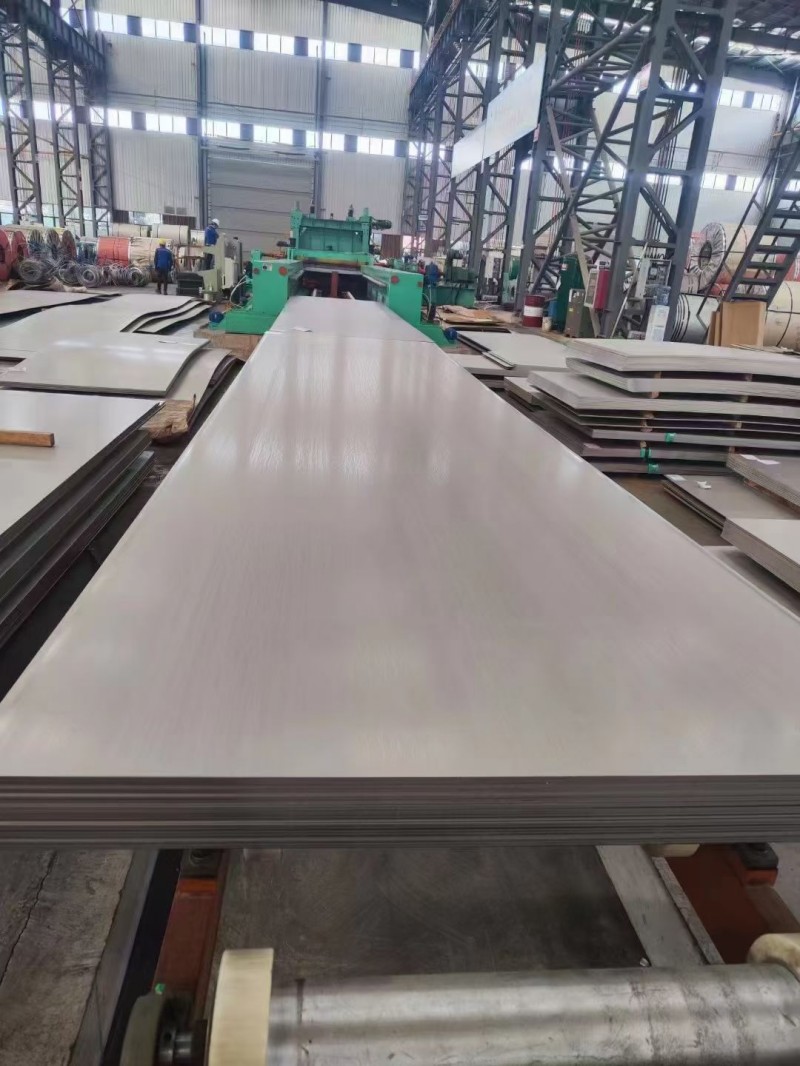
Les tôles d'acier inoxydable 304 laminées à chaud sont des tôles d'acier inoxydable austénitique largement utilisées dans les domaines industriels, conformes à la norme nationale GB/T 4237 et aux normes internationales telles que ASTM et JIS, avec une large gamme de spécifications. La plage d'épaisseur standard de notre usine est de 3,0 mm à 60 mm, avec des plaques très épaisses personnalisables jusqu'à 200 mm. Les largeurs de feuilles les plus courantes sont de 1 500 mm, 1 800 mm et 2 000 mm, avec une longueur standard de 6 000 mm, et les tailles non standard peuvent également être personnalisées. La finition de surface standard est laminée à chaud et décapée N°1, avec un aspect blanc argenté mat uniforme. Les plaques moyennement fines (3 à 12 mm) sont principalement utilisées pour les cadres d'équipement et les composants structurels municipaux, tandis que les plaques plus épaisses (16 mm et plus) sont largement utilisées dans les récipients sous pression, les réservoirs de stockage de produits chimiques, les machines lourdes et d'autres applications lourdes sous pression.
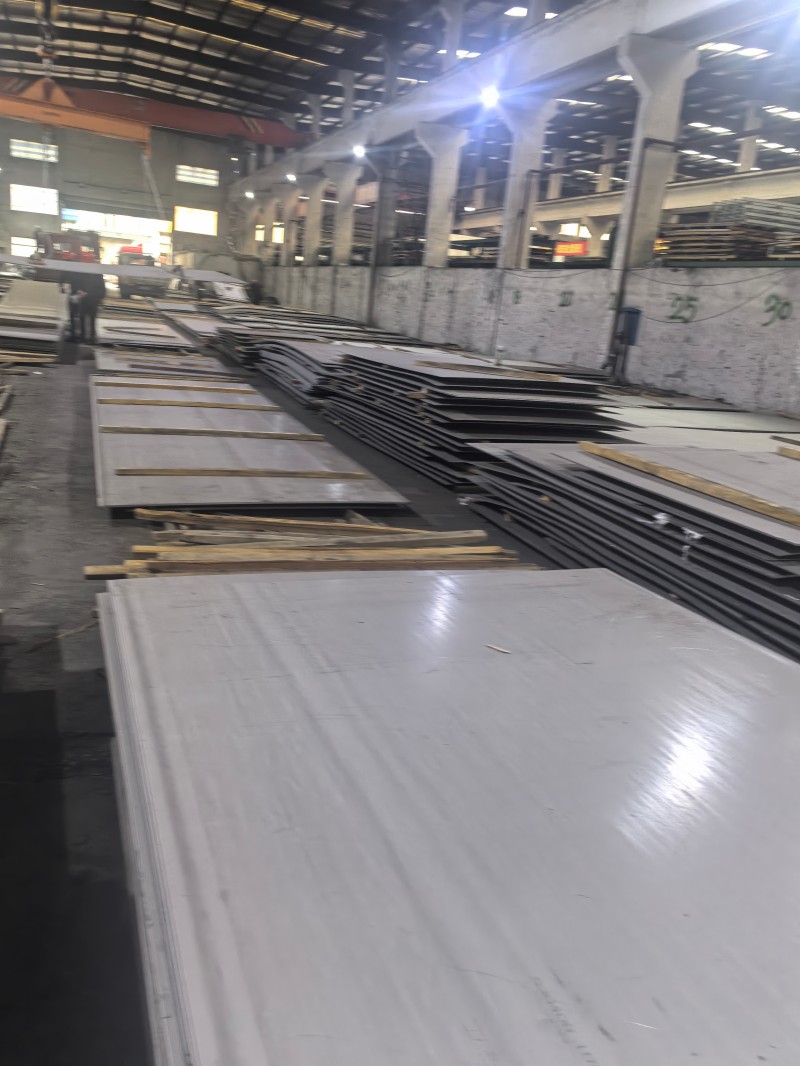
Processus de production de noyaux de plaques d'acier inoxydable 304 laminées à chaud
I. Préparation et chauffage des dalles
Base de matière première : dalle en acier inoxydable austénitique 304 coulée en continu, épaisseur standard 150-250 mm
Prétraitement : meulage des fissures de surface, des inclusions et d'autres défauts primaires avant l'entrée dans le four
Équipement de chauffage : Four à poutre mobile
Paramètres de processus : Chauffage uniforme dans la plage de 1 200 à 1 250 ℃
Points de contrôle clés : obtention d'une structure austénitique monophasée, réduction de la résistance à la déformation et évitement de la surchauffe et des précipitations d'épuisement du chrome intergranulaire
II. Processus de laminage grossier
Pré-traitement : détartrage à l'eau à haute pression pour éliminer le tartre d'oxyde primaire de la surface et l'empêcher d'être pressé dans la surface de la plaque.
Méthode de laminage : laminage alternatif multi-passes sur un laminoir d'ébauche
Résultat de formage : dalle de 200 mm d'épaisseur laminée en dalles intermédiaires de 30 à 60 mm
Points de contrôle clés : contrôle de la tolérance de largeur et de la planéité des plaques, affinement préliminaire du grain
III. Terminer le processus de laminage
Compatibilité des équipements
Plaques fines de 3 à 12 mm : 7 laminoirs continus pour plaques moyennes et lourdes (14 mm et plus) : laminoir réversible à cage unique
Trois indicateurs de contrôle de base
Température finale de laminage : Stable dans la plage austénitique de 900 à 1 000 ℃ pour empêcher la précipitation de la phase fragile
Précision de l'épaisseur : système de contrôle automatique de l'épaisseur AGC, précision standard nationale ± 0,1 ~ ± 0,3 mm
Contrôle de la forme de la plaque : garantit la planéité de la plaque grâce à la technologie des rouleaux de pliage et de déplacement
Défis du processus : l'acier inoxydable 304 a une résistance à la déformation beaucoup plus élevée que l'acier au carbone ordinaire, nécessitant une charge de broyeur et une précision de forme des rouleaux plus élevées.
IV. Refroidissement et formage à flux laminaire Réception
Processus de refroidissement : système de refroidissement à flux laminaire pour un refroidissement uniforme et un contrôle précis de la vitesse de refroidissement
Objectif principal : éviter les gros grains et garantir des propriétés mécaniques uniformes et stables telles que la résistance et la plasticité de la plaque.
Méthode de réception
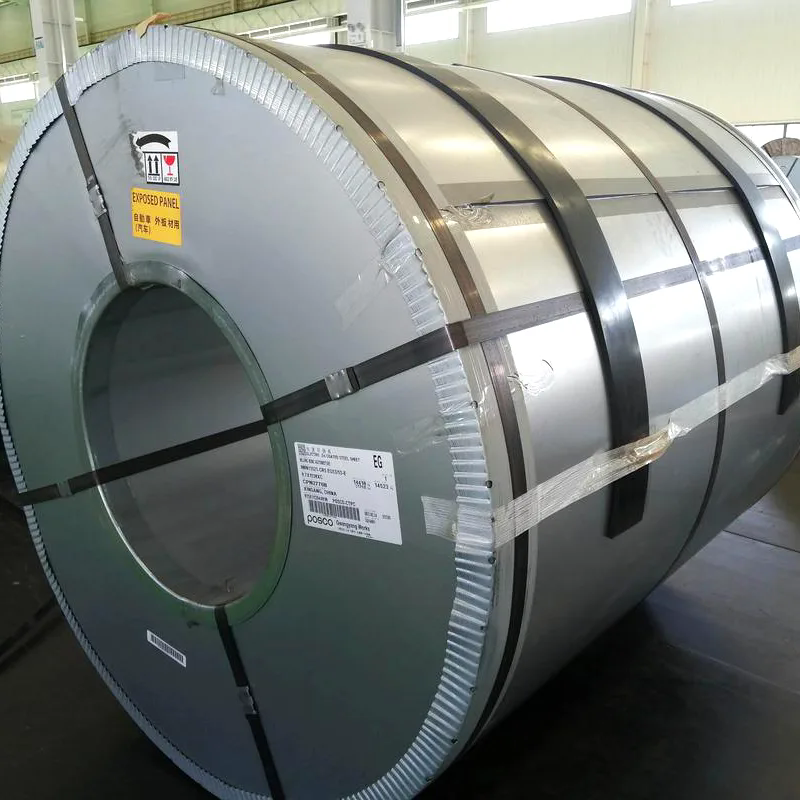
Plaques minces de 3 à 12 mm : enroulées en bobines d'acier laminées à chaud pour un traitement et un transport continus faciles
Plaques de 14 mm d'épaisseur : directement coupées à longueur en plaques simples d'épaisseur moyenne.
V. Recuit de solution (processus clé de base)
Nécessité du processus : le laminage à chaud et le refroidissement précipiteront les composés de carbure de chrome, provoquant un appauvrissement en chrome entre les grains et réduisant considérablement la résistance à la corrosion.
Paramètres du processus : Chauffage à 1 050-1 100 ℃ et maintien, suivi d'un refroidissement rapide eau/air jusqu'à température ambiante.
Fonction principale : les carbures se dissolvent complètement dans la matrice austénitique, se bloquant dans une structure monophasée et rétablissant la résistance à la corrosion et la plasticité.
Sélection d'équipement :
Plaques laminées : traitement par lots dans un four de recuit continu
Plaques épaisses : Four de recuit de type chariot
VI. Décapage et passivation
Fonction principale : élimine le tartre d'oxyde dense après le laminage à chaud et le recuit, formant un film de passivation sur la surface pour améliorer la résistance de base à la corrosion.
Processus en deux étapes :
Pré-décapage à l'acide sulfurique : détache la structure du tartre d'oxyde
Décapage final à l'acide nitrique + acide fluorhydrique mélangé : élimine complètement la couche d'oxyde et complète simultanément la passivation.
Surface du produit fini : Surface laminée à chaud standard NO.1, blanc argenté mat uniforme
Points de contrôle clés : Contrôlez avec précision le rapport de la solution acide et le temps de trempage pour éviter le décapage trop acide et la corrosion intergranulaire.
VII. Finition et inspection en usine
Processus de finition : la machine de nivellement corrige la forme de la plaque, l'unité de coupe des bords coupe les côtés et coupe en longueur aux dimensions spécifiées.
Processus d'inspection
Inspection des rouleaux/feuilles : tolérance d'épaisseur, qualité de surface
Vérification des échantillons : propriétés mécaniques, composition chimique
Livraison : Délivrance du certificat de qualité d’usine original
Quels facteurs affectent le prix de la tôle d'acier inoxydable 304 laminée à chaud ?
I. Coûts des matières premières : le principal support sous-jacent aux fluctuations des prix
Les coûts des matières premières représentent environ 80 % du coût total des tôles d'acier inoxydable 304 laminées à chaud, ce qui en fait le principal facteur de fluctuation des prix.
1. Matières premières à base de nickel : l'acier inoxydable 304 contient 8 % à 10,5 % de nickel. Les coûts du nickel représentent près de la moitié du coût des matières premières, ce qui en fait la variable la plus importante dans les fluctuations de prix. Les aciéries nationales utilisent principalement de la fonte brute à haute teneur en nickel et des déchets d'acier inoxydable 304 comme sources de nickel, complétées par une petite quantité de nickel électrolytique. Les prix internationaux du nickel au LME, les politiques d’exportation indonésiennes de minerai de nickel et de fonte de nickel et le détournement de la demande de nickel vers de nouvelles batteries énergétiques ont tous un impact direct sur le coût de la tôle.
2. Matières premières ferrochromes : l'acier inoxydable 304 contient 18 % à 20 % de chrome. Le ferrochrome à haute teneur en carbone est le deuxième élément de coût de l’alliage. Les changements d'offre dans les principaux pays producteurs tels que l'Afrique du Sud et le Kazakhstan, ainsi que le taux d'utilisation de la capacité de production nationale de ferrochrome, affecteront les prix de la tôle en raison de considérations de coûts.
3. Énergie et matériaux auxiliaires : Le laminage à chaud est un processus très consommateur d'énergie. Les fluctuations des prix de l'électricité et du coke affectent directement les coûts de roulement. Simultanément, le prix des matières premières chimiques utilisées pour le décapage et la passivation affectera également légèrement le coût final de la surface décapée laminée à chaud NO.1.
II. Structure de l’offre et de la demande : facteurs directs des fluctuations des prix à court terme
1. Côté offre : les plans de libération de capacité et de maintenance/réduction de la production des principales aciéries nationales d’acier inoxydable déterminent directement l’offre du marché spot. La mise en service de nouvelles capacités et l’afflux d’acier laminé à chaud importé augmenteront la pression sur l’offre du marché et supprimeront les hausses de prix. Lorsque les restrictions en matière de protection de l’environnement et les contrôles de la consommation d’énergie se renforcent, les taux d’exploitation des aciéries diminuent et la contraction de l’offre soutient les prix.
2. Côté demande : L’acier 304 laminé à chaud est principalement utilisé dans les réservoirs de stockage de produits chimiques, les appareils sous pression, la machinerie lourde et les infrastructures municipales. Les taux d’exploitation et les calendriers de démarrage des projets des industries en aval déterminent directement la demande d’approvisionnement. L’industrie connaît des pics saisonniers et des saisons creuses. La demande maximale au cours des « Septembre d'or et Octobre d'argent » et la période de stockage de fin et de début d'année ont tendance à faire monter les prix, tandis qu'une demande plus faible pendant la saison creuse d'été exerce une pression à la baisse sur les prix.
3. Niveaux de stocks : Les stocks sociaux et les stocks des aciéries sont le reflet direct de la relation entre l'offre et la demande. Lorsque les stocks continuent de s'accumuler et que les marchandises au comptant s'accumulent, les négociants et les aciéries sont plus disposés à baisser les prix pour écouler les stocks ; Lorsque les stocks sont réduits à des niveaux bas, les fournisseurs sont plus disposés à maintenir les prix, ce qui rend les prix plus susceptibles d'augmenter que de baisser.
Les tôles en acier inoxydable 304 laminées à chaud du même matériau peuvent présenter des différences de prix significatives en raison des spécifications, des normes et des exigences de traitement :
1. Épaisseur et largeur : Les plaques moyennement fines standard de 3 à 12 mm sont tarifées en fonction de l'épaisseur. Les plaques d'une épaisseur supérieure à 16 mm nécessitent davantage de passes de laminage et ont des cycles de production plus longs, ce qui entraîne une augmentation des prix avec l'épaisseur. Les plaques très épaisses de plus de 60 mm présentent des barrières de production élevées et une capacité limitée, ce qui entraîne une prime plus importante. En ce qui concerne la largeur des plaques, la largeur standard de 1 500 mm a le prix le plus bas, tandis que les plaques de 1 800 mm, 2 000 mm de large et les plaques de longueur non standard ont toutes des degrés d'augmentation de prix variables.
2. Normes et tolérances : Les plaques conformes à différentes normes telles que GB/T 4237 (norme nationale chinoise), ASTM (norme américaine) et JIS (norme japonaise) ont des compositions et des exigences de tolérance variables, entraînant des différences de prix. Les plaques avec des tolérances positives et les plaques pour récipients sous pression nécessitant des tests non destructifs feuille par feuille sont plus chères que les plaques industrielles ordinaires.
3. Services de traitement ultérieur : Le prix de base est pour la surface décapée NO.1. Le traitement secondaire, tel que le nivellement CNC, le refendage, la découpe au laser, le sablage/tréfilage, etc., entraînera des frais de traitement supplémentaires par processus, augmentant finalement le prix d'achat final.
Catégorie associée
envoyer une demande
Informations de contact
-
Adresse
Hanyu Jingu, zone de haute technologie, ville de Jinan, province du Shandong, Chine
-
Tél
-
E-mail
Pour toute demande concernant l'acier au carbone, l'acier inoxydable, l'acier galvanisé ou la liste de prix, veuillez nous laisser votre e-mail et nous vous contacterons dans les 24 heures.


Recommandations d'actualités